
Лазерная резка с точностью до 0,03 мм: обзор особенностей технологии
Принципы лазерной резки и влияние на точность
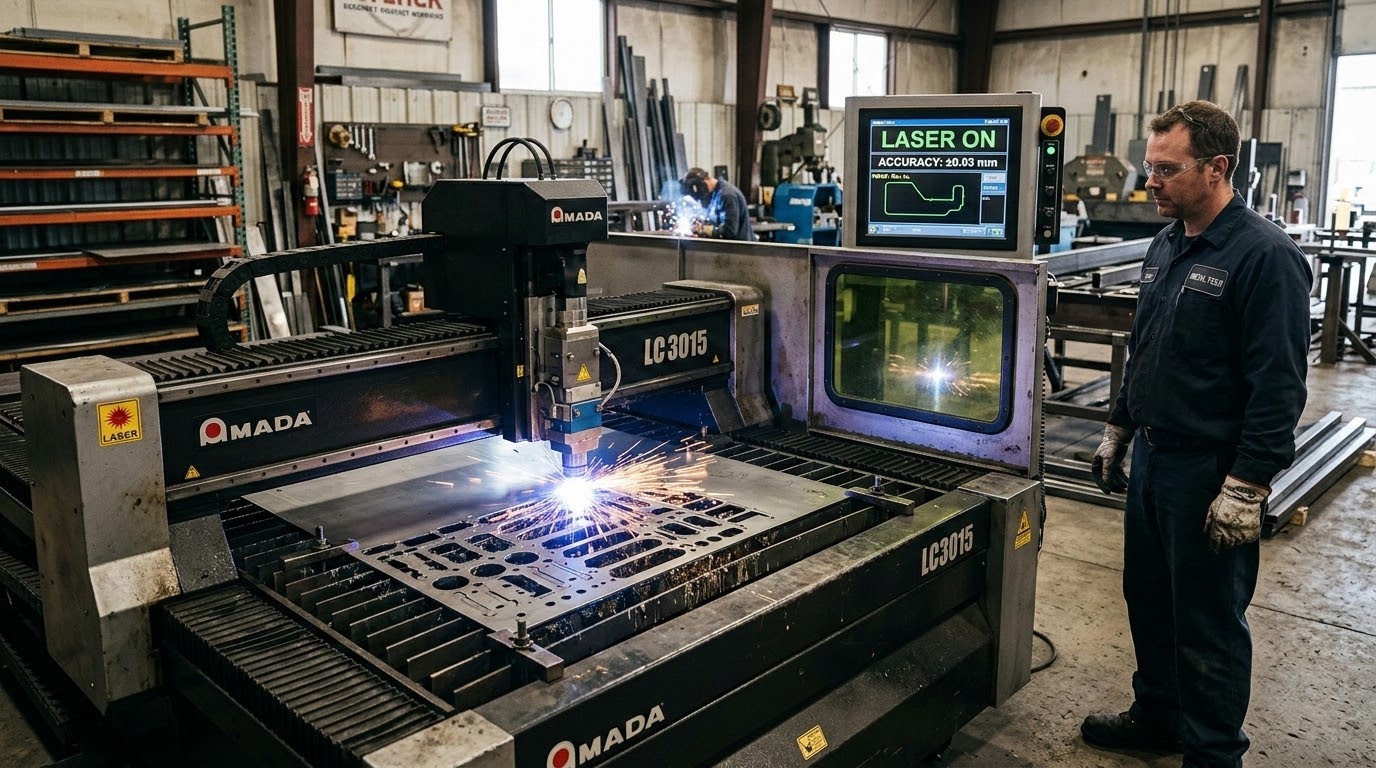
Лазерная резка опирается на локальный нагрев и испарение материала в заданной зоне. Энергия пучка фокусируется в малой площади, что вызывает плавление или испарение границы реза. Перемещение луча по контуру заготовки обеспечивает постепенное образование канавки, где закладываются параметры обработки услуги лазерной резки. Точность реза во многом зависит от стабильности фокуса, качества оптики, управляемости движениями и теплового влияния материала, что позволяет достигать допусков примерно до 0,03 мм при соблюдении условий калибровки и повторяемости режимов.
В практических условиях на точность влияют выбор режима резки, толщина и состав материала, температура среды и качество газовой подачи. Важны единообразие параллельности краёв и минимизация термических затуханий, особенно при обработке сложных геометрий. Параметры подбираются с учётом свойств заготовки: металлы и полимеры реагируют по-разному на тепловую нагрузку, что требует скорректированной скорости перемещения и дистанции до поверхности.
| Характеристика | Факторы влияния | Значение для точности |
|---|---|---|
| Длина волны | Тип лазера (волоконный ~1,06 мкм; CO2 ~10,6 мкм) | Влияет на поглощение материалом и размер фокального пятна |
| Режим резки | Постоянный/периодический, режимы паузы | Определяет теплообъем и геометрию кромки |
| Фокусное расстояние | Дистанция от линзы до поверхности | Контролирует диаметр пучка на резе и глубину обработки |
| Диаметр пучка | Калибровка оптики, очистка поверхности | Определяет ширину реза и шероховатость |
| Газовая подача | Тип газа, давление, направление | Защита кромки и оптики, удаление расплавленного материала |
Локальный нагрев и испарение материала как механизм формирования реза
Принцип работы основывается на концентрированной энергии, которая нагревает край заготовки до плавления и/или испарения. При этом формируется канавка, вдоль которой затем продолжается рез. Важны равномерность теплового фронта и отсутствие перегрева соседних областей, что влияет на геометрию кромки и на риск термической деформации. Контроль параметров» позволяет ограничить ширину термических зон и добиться чистой кромки без изломов.
Роль фокусного расстояния и калибровки оптики
Правильное фокусирование обеспечивает минимальный диаметр фокального пятна и соответственно уменьшает ширину реза при заданной мощности. При изменении фокусного расстояния меняются глубина реза и тепловая нагрузка на край. Регулярная калибровка оптики, чистка линз и контроль чистоты оптических элементов снижают отклонения в геометрии реза и поддерживают повторяемость, необходимую для высокоточной обработки.
Типы лазеров и их влияние на качество реза
Волоконный лазер и CO2-лазер: различия в обработке материалов и толщин
Волоконный лазер отличается узким мощным пучком и высоким коэффициентом полезного использования энергии. Он хорошо подходит для металлов и стеклопластиков, обеспечивает высокую концентрацию энергии, что благоприятно влияет на рез по толщине в диапазоне малого и среднего масштаба. CO2-лазер эффективно работает с неметаллами и полимерами, обладает большим фотонным проникновением в пластичные материалы и часто применяется для резки древесины, пластмасс и композитов, где требуемая глубина реза менее критична.
Выбор типа лазера под материал и нужную толщину
- Определить материал заготовки и его теплопроводность.
- Оценить требуемую толщину и геометрию кромки.
- Сопоставить параметры мощности и скорости резки с типом лазера.
- Проверить условия газовой подачи и защиту оптики.
- Лазеры различаются по коэффициенту поглощения материала; для металлов часто выбирают волоконный лазер с фокусировкой к малому диаметру.
- Для полимеров подбирают режимы, минимизирующие дымление и сварение краёв.
Параметры резки и образование кромки
Мощность, скорость, режимы резки, фокусное расстояние и диаметр пучка
Эти параметры образуют тепловую нагрузку на зону реза. Увеличение мощности без соответствующей коррекции скорости приводит к более широкому термическому зонe и снижению точности. Правильное сочетание скорости и фокусного расстояния обеспечивает узкий и ровный канавку с минимальной шероховатостью. Диаметр пучка после фокусировки определяет исходную ширину реза и влияет на геометрию кромки.
Газовая подача и влияние на кромку и защиту оптики
Газовая подача служит для отвода расплавленного материала, предупреждения повторного плавления краёв и охлаждения зоны реза. Различные газовые смеси снимают оксиды и снижают термический акцент на кромке. За защитой оптики ухаживают посредством чистки и фильтрации воздуха, что предотвращает засорение и ухудшение качества реза.
Материалы, толщины и ограничения резки
Толщина материала как ограничениеDepth и качество кромки
Глубина реза ограничивается мощностью, временем пропуска и тепловым эффектом. Тонкие элементы формируются высоким качеством кромки, тогда как более толстые заготовки требуют большей мощности и могут приводить к более выраженным термическим зонам. Важна балансировка между скоростью резки и режимами охлаждения, чтобы избежать деформаций и неравномерности кромки.
Совместимость материалов и влияние состава на резку
Состав материала определяет поглощение лазерной энергии и тепловые характеристики. Металлы демонстрируют хорошую адгезию пучка при определённых условиях, а полимеры и композиты чувствительны к перегреву и дымлению. Для каждого типа заготовки подбираются конкретные режимы резки, включая выбор газа и параметров фокусировки.
Контроль качества и безопасность лазерной резки
Методы измерения геометрии реза и шероховатости
Контроль геометрии реза включает измерение ширины канавки, параллельности краёв и отклонений по оси. Шероховатость оценивают по параметрам Rz или Ra в зависимости от требований проекта. Повторяемость параметров достигается через калибровку оборудования и регулярные тестовые образцы.
«Точность реза определяется не только мощностью и скоростью, но и стабильностью оптики, чистотой поверхности и корректной подачей газа»
Безопасность эксплуатации: защита глаз и требования к персоналу
Работа с лазерными установками требует защиту зрения, применения специальной одежды и соблюдения инструкций по эксплуатации. Обязательны средства индивидуальной защиты и обучение персонала по режимам выключения и обработки материалов. Периодическая проверка оборудования и контроль доступов помогают снизить риски.